

Il Lean Manufacturing è una filosofia di gestione aziendale ‘umano-centrica’ che punta al miglioramento continuo (kaizen) attraverso la riduzione degli sprechi e la massimizzazione del valore per il cliente.
È una metodologia nata dal sistema di produzione Toyota (Toyota Production System, o TPS) e che si pone come superamento dei limiti di quello che è l’approccio che ha dominato la produzione industriale del XX secolo e di cui molte aziende conservano ancora elementi significativi: la produzione di massa di Henry Ford. È anche conosciuta come “toyotismo”.
In una Smart Factory, i principi Lean possono essere supportati da numerose tecnologie digitali che rendono i processi connessi, condivisi, misurabili e data-driven, a totale supporto quindi del miglioramento continuo.
I 7 sprechi (muda) del Lean Management
Il lean è l’antidoto contro lo spreco. Ōno Taiichi (1912-1990), ingegnere meccanico giapponese divenuto poi Vice Presidente di Toyota, ha individuato sette tipi di spreco presenti in qualsiasi processo produttivo non “snello”:
- spreco di trasporti: spostamenti non necessari di materiali coinvolti nella produzione;
- spreco di inventario: scorte in più di componenti in attesa di essere assemblati o di prodotti finiti in attesa di essere spediti;
- spreco di movimentazione: spostamenti a vuoto di personale coinvolto nella produzione;
- spreco per tempi d’attesa: tempi che il personale spreca ad attendere di poter avanzare con la fase successiva;
- spreco di processo e lavorazioni eccessive, step o fasi in più impiegate per la produzione;
- spreco per sovrapproduzione di prodotti non necessari;
- spreco per non qualità o difetti nel prodotto.
Alcuni studiosi, a integrazione dei 7 muda cardine del pensiero lean di Ōno, aggiungono anche beni e servizi che non soddisfano le esigenze del cliente, o addirittura il “sottoutilizzo” delle risorse umane. Claudio Donini ad esempio, nel suo manuale per la progettazione di un’azienda snella, offre un’accurata e dettagliata panoramica di tutti gli sprechi eliminabili, offrendo una completa integrazione alla proposta di Ōno e dove parla di “sprechi per non JIT” o di “sprechi delle intelligenze”.
“Il pensiero Lean è l’antidoto contro lo spreco” ⁓Womack & Jones
I 5 pilastri del Lean Manufacturing
“Lean” significa fare di più con meno: impiegare il minimo sforzo, spazio, tempo, energia, attrezzature, materiali, capitale e allo stesso tempo offrire ai clienti esattamente ciò che desiderano. Womack e Jones sono i due economisti e studiosi del management noti per aver diffuso il concetto di Lean Production e aver formulato i 5 principi fondamentali del Lean Thinking (pensiero snello). Vediamoli tutti quanti nel dettaglio.
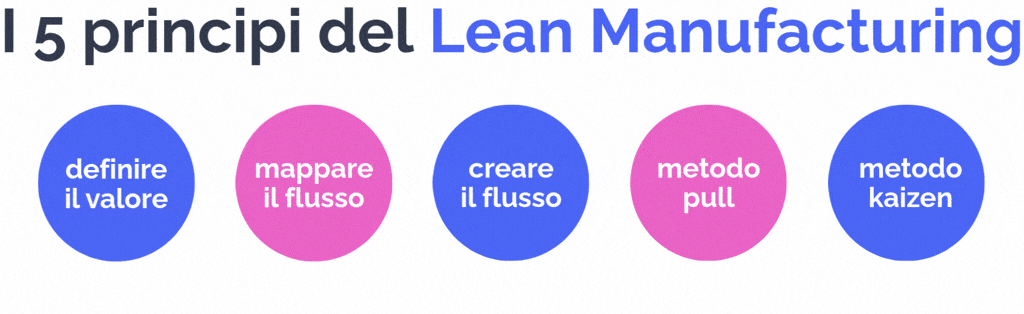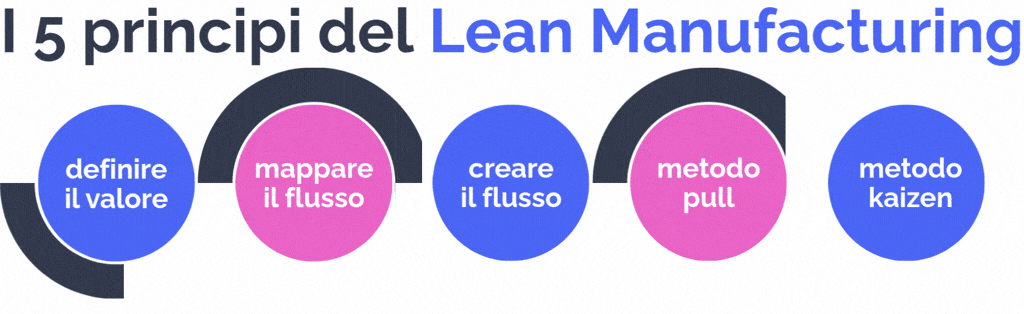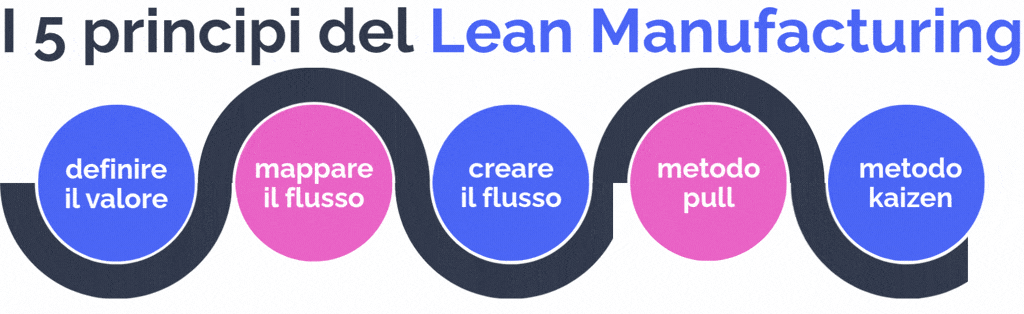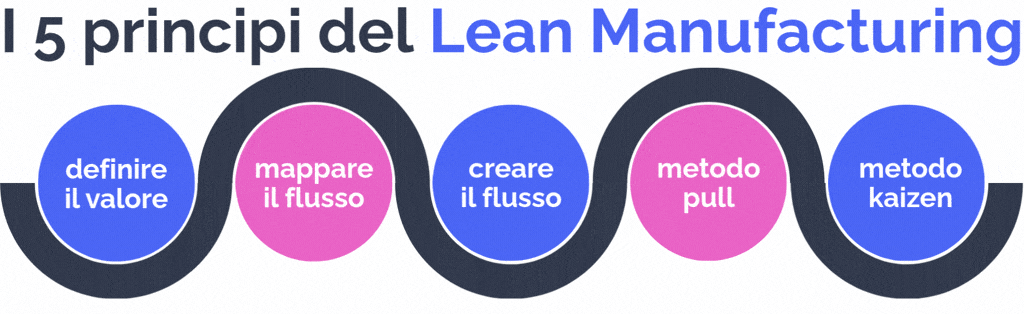
Pilastro 1: comprendere il valore per il cliente
Il valore viene definito solo ed esclusivamente dal cliente finale. Che sia la qualità del prodotto? La velocità di consegna? Oppure un’implementazione senza intoppi? Non sempre le percezioni dei manager aziendali corrispondono alla realtà. È importante evitare che il valore venga distorto da complessità aggiuntive che non interessano realmente al cliente.
Come creare più valore concretamente? In una fabbrica, ad esempio, è possibile agire su quelle attività non “core” del processo e che quindi possono essere esternalizzate, delocalizzate, acquistate a un prezzo più vantaggioso.
Pilastro 2: mappare il flusso di valore
Il “value stream” è l’insieme di tutte le azioni necessarie per progettare, ingegnerizzare, gestire, fabbricare e consegnare un prodotto al cliente (incluse le lavorazioni da fornitori esterni). Una volta individuato chiaramente il valore principale, è possibile andare a individuare quali attività sono prioritarie per la creazione del valore stesso. Per mappare il flusso di valore basta categorizzare ogni fase produttiva in tre tipologie:
- attività che aggiungono valore;
- attività che non aggiungono valore ma sono al momento necessarie;
- attività che non aggiungono valore e possono essere eliminate.
Una comunicazione a silos (es.: quando chi fonde, chi forgia, chi assembla o lavora con i macchinari non comunicano mai tra loro) crea passaggi doppi inutili. È utile cominciare ad eliminare le attività della tipologia n.3 e intervenire sulle attività n.1 e 2 per perfezionarle secondo i principi che seguono.
Pilastro 3: il flusso
A questo punto bisogna fare in modo che il processo avanzi senza attese, accumuli, interruzioni o ritorni indietro. Per farlo, gli economisti Womack e Jones individuano 3 tecniche utili:
- mantenere l’attenzione sul prodotto: non dovrebbe essere il modo in cui l’azienda è organizzata a determinare il flusso operativo;
- superare i confini tra mansioni/reparti per rimuovere gli ostacoli alla continuità di processo: anziché ottimizzare ogni singolo reparto separatamente occorre applicare una visione end-to-end;
- ripensare le pratiche di lavoro e gli spazi per eliminare barriere organizzative, flussi inversi, scarti o fermi macchina.
La creazione di un flusso unico e continuo richiede un’adeguata formazione del personale, anche in ottica trasversale, nonché gemba walk e controlli visivi in ogni momento per verificare lo stato della produzione.
Nell’applicare il principio del flusso lean ai propri processi produttivi, un KPI di fondamentale importanza che ogni Responsabile di Produzione dovrebbe utilizzare è il takt time, ovvero il tempo produttivo necessario per soddisfare la richiesta del cliente. Si calcola dividendo il tempo produttivo disponibile per la domanda del cliente:
esempio di takt time: 48 biciclette vendute in un giorno / 8 h di produzione = 6 biciclette all’ora (oppure 1 bicicletta ogni 10 minuti.
Questo principio va in contrapposizione con il modello di produzione di massa batch-and-queue, dove si produce un lotto, lo si accumula, si aspetta che il reparto successivo sia pronto, poi lo si trasferisce. Questo crea code, WIP (work in progress), tempi di attesa e allungamenti del lead time. Claudio Donini ricorda l’importanza di ridurre le barriere fra chi decide e chi opera e che ogni interruzione delle informazioni o delle attività, crea una barriera con conseguente perdita. La parcellizzazione e burocratizzazione del lavoro fa sì che ognuno possa vedere solo l’attività di propria competenza, perdendo di vista l’efficienza totale del sistema produttivo.
“Eliminare sovrastrutture organizzative, barriere fittizie, deburocratizzare mirando all’obiettivo è la via da perseguire” ⁓Claudio Donini
Principio 4: pull
Se il cliente chiede un prodotto, producine uno e vendine uno. Il sistema “pull” implica che a monte non si debba produrre nulla finché il cliente a valle non lo richieda: essenzialmente, non va prodotto nulla che non serva, è il mercato che “tira” la produzione. Questo principio, oltre che a ridurre le scorte, impone uno stretto allineamento con il mercato e comporta che la produzione debba essere estremamente veloce ed efficiente non appena arrivi una richiesta dal cliente.
In applicazione di questo approccio, nasce il concetto di just-in-time (JIT, “appena in tempo”), ovvero produrre esattamente ciò che il cliente desidera, nella quantità giusta e al momento giusto.
Principio 5: miglioramento continuo (kaizen)
Ridurre tempi, spazi, costi ed errori non è un obiettivo finito, ma un percorso continuo. È un percorso continuo e incrementale, dove: a partire da un assunto se ne fa un’azione migliorativa, se ne misurano i risultati, per poi tornare a migliorare ulteriormente il processo sulla base di questi, in quello che dovrebbe diventare un loop senza interruzione. È il cosiddetto ciclo PDCA (Plan-Do-Check-Act).
Cosa vuol dire kaizen? Dal giapponese 改善 (dove kai sta per “cambiamento” e zen sta per “buono/migliore”), è un termine reso popolare da Masaki Imai nel 1986 per indicare la filosofia secondo cui il successo derivi da piccoli passi ogni giorno, anziché da cambiamenti drastici.

Come funziona la metodologia delle 5S?
Le 5S dell’approccio Lean fanno da guida al miglioramento continuo e supportano nell’ottimizzazione della supply chain sotto molteplici aspetti, come ad esempio: il perfezionamento dei processi, la razionalizzazione degli spazi di stoccaggio, la riduzione delle produzioni difettose o l’aumento della sicurezza ed ergonomia delle postazioni lavorative. La metodologia delle 5S fa riferimento alle iniziali delle cinque parole giapponesi che corrispondono a ciascuno dei vari principi.
| Principio | Significato | Esempio |
| 整理 seiri (selezione) | distinguere ciò che è necessario da quello che non lo è ed eliminare il superfluo | eliminare dalla postazione oggetti non utilizzati nel ciclo produttivo |
| 整頓 seiton (ordine) | collocare gli oggetti necessari in un luogo da cui possano essere prelevati immediatamente | assegnare a ogni strumento una posizione facilmente accessibile in base alla frequenza d’uso |
| 清掃 seiso (pulizia) | eliminare rifiuti, sporcizia e anomalie, mantenendo puliti impianti e ambiente | pulire regolarmente la postazione e verificare durante la pulizia eventuali perdite, usure o anomalie della macchina |
| 清潔 seiketsu (standardizzazione) | stabilire regole e procedure, individuando anche il fuori norma | definire standard visivi per disposizione e condizioni della postazione, così che un’anomalia sia immediatamente riconoscibile |
| 躾 shitsuke (disciplina) | mantenere le best practice individuate nelle fasi precedenti e fare audit regolari | introdurre checklist e audit periodici per verificare il rispetto degli standard |
Ma da dove iniziare per applicare questi principi? Secondo Cañizares et al. (A 5S Lean Strategy for a Sustainable Welding Process, 2022) occorre creare un gruppo di lavoro multidisciplinare che coinvolge il responsabile di ogni reparto aziendale, ognuno dei quali avrà il compito di assicurarsi che il personale venga adeguatamente formato e segua le direttive. Non è necessario applicare la metodologia delle 5S fin da subito a tutte le aree aziendali: per iniziare, basta selezionare un’area pilota in cui testare il nuovo approccio e convalidarlo, prima di estenderlo al resto dei reparti.
Metodologia Lean Six Sigma
Il Lean Six Sigma è un approccio che combina i principi del Lean Manufacturing con la metodologia del Six Sigma. Lo fa integrando la riduzione degli sprechi con la riduzione dei difetti di processo.
Mentre il Lean si concentra sul flusso, sull’eliminazione degli sprechi e sulla creazione di valore, il Six Sigma utilizza un approccio statistico, causale, coerente e basato sulla raccolta dati per un controllo qualità volto all’eliminazione dei difetti. Anche scritto 6σ, il termine deriva dalla diciottesima lettera dell’alfabeto greco, utilizzata in ambito statistico per indicare la misura in cui un certo processo di discosta dalla media.
L’integrazione dei due approcci consente di intervenire contemporaneamente su efficienza, qualità e variabilità dei processi. Tra gli strumenti più utilizzati troviamo il ciclo DMAIC (Define, Measure, Analyze, Improve, Control), metodo adatto ai processi esistenti che devono essere analizzati e migliorati. In entrambi gli ambiti applicativi, un MES può fornire la base dati necessaria per un approccio Lean Six Sigma, mettendo a disposizione dati (e cause) di tempi ciclo, fermi, scarti, difetti, qualità e performance degli impianti.
Software MES: l’abilitatore della Lean Production
Come abbiamo visto fin qua la Lean Production è ampiamente riconosciuta come strumento di miglioramento della produttività aziendale e di riduzione dei costi. Tuttavia, quello che fa da barriera all’effettiva applicazione dei suoi principi è la sua difficoltà di implementazione.
“Non tutte le aziende che adottano l’approccio lean raggiungono i risultati attesi. […] l’integrazione delle tecnologie dell’informazione (IT) con il Lean Manufacturing può aiutare le aziende a superare tali sfide.” ⁓Paolo Perico et al
Integrazioni IT corrette e mirate possono contribuire a migliorare le pratiche JIT (just-in-time), la gestione della qualità, la riduzione dei tempi di set-up, la gestione della manutenzione predittiva e l’analisi dei dati in tempo reale. In particolare, il Manufacturing Execution System (MES) si adatta meglio alla gestione snella rispetto a qualsiasi altro sistema informativo aziendale.
Il software MES è un programma digitale che monitora, controlla e ottimizza i processi produttivi in tempo reale (dai componenti ai prodotti finiti) e che si interfaccia con altri gestionali aziendali (come gli ERP o i WMS). Abbiamo riassunto di seguito gli ambiti principali di ottimizzazione lean che un MES può apportare, basandoci sul modello teorizzato da Paolo Perico et al. nello studio “MES as an Enabler of Lean Manufacturing” (2019).
1 Software MES e miglioramento continuo (kaizen)
Il MES è un sistema informativo, un software. In quanto tale, è programmato per fornire dati di produzione in tempo reale, favorendo la creazione di informazioni utili che vanno proprio a sostegno del miglioramento continuo (kaizen).
L’integrazione del MES nel Lean Manufacturing abilita il monitoraggio visivo di reparto tramite dashboard Andon e digitalizza la gestione dei flussi Kanban tramite elaborazioni di KPI e grafici in real-time. Vengono presi in considerazione anche emissioni e consumo energetico, tramite funzioni di calcolo dell’efficienza energetica e la definizione dei limiti di tolleranza per le emissioni. I dati raccolti alimentano le analisi del ciclo PDCA (Plan-Do-Check-Act), fornendo la visibilità necessaria per ottimizzare i tempi di ciclo e migliorare le prestazioni dei processi.
2 MES ed efficienza dei flussi
Il Manufacturing Execution System, monitorando i processi in officina, può essere utilizzato per identificare il flusso di valore e per facilitare notevolmente l’individuazione degli sprechi. I dati che raccoglie forniscono insight utili per riorganizzare la disposizione dello stabilimento, del magazzino e delle macchine e grazie all’adozione di tag RFID, è possibile tracciare ogni articolo nel processo produttivo. Va specificato infine, che un MES può supportare la pianificazione avanzata della produzione (spesso gestita verticalmente attraverso un software APS), aiutando l’azienda ad allineare la produzione con l’effettiva domanda del mercato. I moduli di pianificazione e programmazione della produzione si basano principalmente sui diagrammi di Gantt.
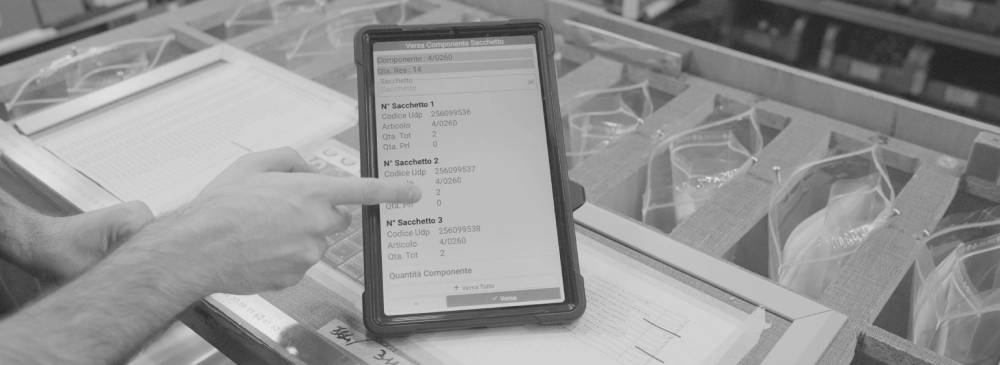
Il MES offre un pannello di controllo per tracciare i processi, monitorare i consumi e visualizzare l’impianto in tempo reale, raccogliendo i dati direttamente dai macchinari. Sistemi avanzati come silwaMES di Stesi, offrono istruzioni e schemi di montaggio direttamente sul terminale a bordo linea per guidare operatori e operatrici lungo tutto il flusso produttivo. Per alcuni clienti di Stesi, come Linergy, il software MES offre anche l’archivio di conoscenza, un documento messo a disposizione di tutti per la condivisione delle informazioni.
3 SMED
Lo SMED (Single Minute Exchange of Die, ovvero un tempo di setup espresso con una sola cifra (da 1 a 9 minuti) è una metodologia sviluppata da Shigeo Shingo per Toyota, che mira a ridurre sistematicamente i tempi di setup e cambio formato standardizzando le procedure. L’obiettivo è rendere i cambi più rapidi, ripetibili e affidabili, aumentando la flessibilità produttiva e facilitando la gestione di lotti più piccoli.
Ebbene, il MES può supportare e digitalizzare alcune delle pratiche dello SMED. Un MES interconnesso con i macchinari può infatti trasferire automaticamente alle macchine i parametri e le istruzioni associati all’ordine di produzione, riducendo le attività manuali di configurazione e il rischio di errore. Allo stesso tempo, la raccolta automatica dei dati consente di misurare i tempi di attrezzaggio, individuare setup ricorrenti e analizzare le inefficienze su cui intervenire.
Come spiega Andrea Leonarduzzi, il nostro Senior Advisor: “Un MES interconnesso […] mi dà la possibilità di dialogare direttamente con i macchinari di linea e parametrizzarli. Quindi io ho un ordine di produzione, so che cosa deve essere prodotto e come, quindi vado ad impartire alla macchina questa istruzione, in modo del tutto automatico e senza tirare in ballo l’esperienza dell’operatore.”
4 Total Productive Maintenance (TPM)
La Manutenzione Produttiva Totale (TPM) è una strategia manifatturiera lean che definisce l’insieme di attività per massimizzare l’efficacia delle attrezzature coinvolgendo l’intera organizzazione (dai vertici aziendali agli operai in officina). Guasti, imprevisti e malfunzionamenti dei macchinari durante la produzione possono comportare ripercussioni negative sui tempi di produzione, motivo per cui la pianificazione della manutenzione delle attrezzature è sempre più una questione di fondamentale importanza nelle aziende manifatturiere.
Un Manufacturing Execution System avanzato come silwaMES, offre funzionalità di manutenzione predittiva. Può aiutare a:
- gestire programmi e calendari di manutenzione
- registrare automaticamente prestazioni e cronologia di manutenzione di ciascuna attrezzatura
- dirigere le attività di manutenzione
- monitorare tempi e manodopera impiegati per ciascuna manutenzione
- stabilire le priorità delle attività evidenziando quelle critiche
- informare sullo stato tecnico e disponibilità degli utensili
- monitorare il ciclo di vita degli strumenti.
Il MES è anche in grado di fornire i dati necessari per il calcolare dell’Overall Equipment Effectiveness (OEE).
5 Total Quality Management (TQM)
La Gestione Totale della Qualità (TQM) è il modello lean che supporta le aziende nel controllo a livello organizzativo della qualità attraverso il miglioramento continuo di processi, prodotti e servizi.
Il MES può essere utilizzato per migliorare gli standard di qualità e migliorare l’efficacia delle pratiche di TQM: fornisce analisi SPC (Statistical Process Control) in tempo reale, report sui parametri di qualità rilevanti e supporta puntualmente i test di collaudo in ogni loro fase per la verifica delle conformità. Funzioni avanzate di di tracciabilità lotti e prodotti, permettono di identificare dove si verificano i difetti e gestire le eccezioni in caso di irregolarità.

FAQ
Qual è la differenza tra takt time e lead time?
Il takt time indica il ritmo di produzione necessario per soddisfare la domanda del cliente, mentre il lead time è il tempo complessivo impiegato da un prodotto o ordine per attraversare un processo dall’inizio alla fine. In sintesi: il takt time definisce ogni quanto produrre, il lead time quanto tempo impiega il processo.
Qual è la differenza tra Lean e Agile?
Il Lean punta a creare valore riducendo gli sprechi e rendendo i processi più efficienti e fluidi. L’Agile privilegia invece adattabilità, iterazione e capacità di rispondere rapidamente a requisiti e cambiamenti. I due approcci possono essere complementari: il Lean ottimizza il flusso, mentre l’Agile facilita l’adattamento al cambiamento.
Lean e automazione: sono antitetici?
L’approccio Lean non va in contrasto con l’automazione, anzi è proprio ciò che rende l’automazione preziosa. Il fulcro del Lean è l’eliminazione degli sprechi e l’individuazione dei colli di bottiglia in un processo. Tuttavia, se si automatizza un processo non ottimizzato che a monte genera sprechi, si ottengono solo sprechi più rapidi. Le aziende che traggono il massimo vantaggio dall’automazione e dall’Intelligenza Artificiale sono quelle che hanno prima applicato il Lean: sanno dove si trovano i loro colli di bottiglia, hanno standardizzato i flussi e dispongono di dati puliti. Coloro che hanno acquistato automazioni senza fare un’analisi dei flussi a priori, scoprono spesso che un robot inserito in un processo disorganizzato sta semplicemente automatizzando l’inefficienza.
Qual è la differenza tra Lean Manufacturing e Lean Thinking?
Il Lean Thinking è la filosofia generale che mira a creare valore per il cliente riducendo gli sprechi e migliorando continuamente i processi. Il Lean Manufacturing ne rappresenta l’applicazione specifica al contesto produttivo, ma gli stessi principi possono essere adottati anche in logistica, servizi e altri settori.
Perché le implementazioni Lean possono fallire?
L’adozione del Lean non dipende solo dall’introduzione di tecniche e strumenti, ma anche dal cambiamento organizzativo e culturale (e dalla presenza/assenza di pratiche di change management). Resistenza al cambiamento, scarso coinvolgimento delle persone e mancanza di continuità nel miglioramento possono ostacolare il raggiungimento dei risultati attesi.